ケーブルマネジメントの失敗の多くは、何かを作る前 — パッケージをどこに通すかを決める段階 — で起きています。ここでは、当社が適用しているルールとその理由を示します。パックを当社が作るかどうかにかかわらず、お客様自身のセルに適用していただけます。
ねじり対曲げ — 最も重要な区別
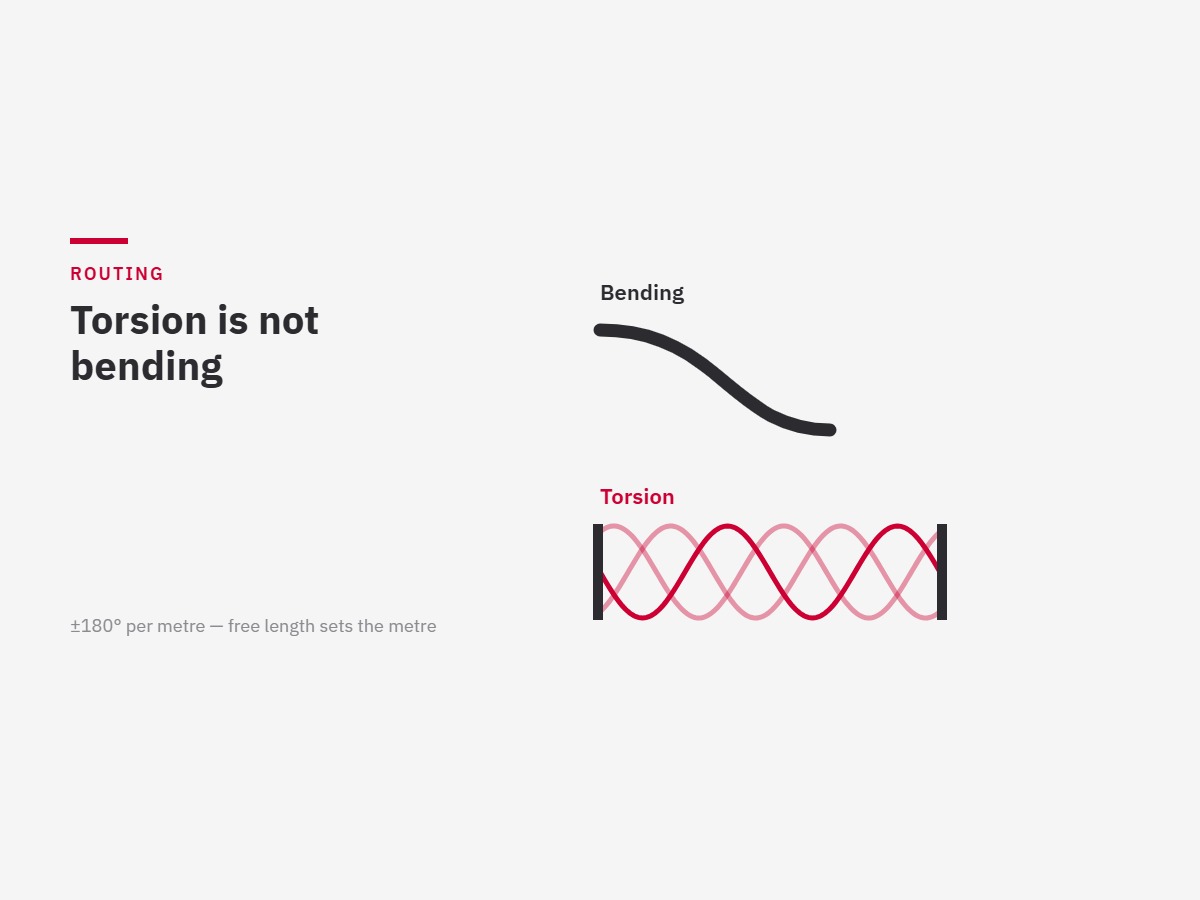
曲げとねじりは別の負荷であり、ケーブルはそれぞれ別々に定格が定められます。曲げは導体を半径に沿ってたわませます。ねじりは導体を自身の軸まわりに回し、2つの固定点間の全長にわたって素線同士を擦り合わせます。
ロボットアームは両方を行いますが、手首軸はねじりが支配的で、ケーブルの寿命を終わらせるのはたいていねじりです。実務上の帰結は次のとおりです。
- 第4・5・6軸には、ねじり定格が明示されたケーブルを使う — 曲げ定格だけでは、そこでどう振る舞うかは何も分からない
- ねじりは合計ではなく1メートルあたりで指定する。±180°/mのケーブルを0.5mの自由長で使えば、±360°/mを要求していることになる
- ねじりを分散させる場所を与える。短い区間の両端を固定されたケーブルには負荷を逃がす場所がなく、クランプ部で破断する
- サイクル中の同じ一点で、ねじりと最小曲げを同時に受けさせない
曲げ半径
- 静的ではなく動的な最小曲げ半径を守る — 両者は別の数値で、動的なほうが大きい
- 半径はティーチングされた原点姿勢ではなく、最大リーチと手首回転の極限で確認する
- 高屈曲データケーブルでは外径の12倍が一般的な設計目標。より小さい構成も存在し、フィードバックケーブルには2×Dまでのものもあるが、それは「確認すべき仕様」であって「仮定してよい仕様」ではない
- 迷ったら半径を大きく取る。半径が大きすぎることによる故障モードは存在しない
固定点
- パッケージは基部とツールだけでなく、各軸上の定められた位置で固定する
- 固定点は自由長を分割し、その両側のメートルあたりねじりを変える。クランプの移動は調整ではなく設計変更である
- 芯線ごとに、その径で固定する。束全体を1つのリングで締めると芯線が移動し、クランプ部で破断する
- 技術者が作業に必要とする場所にはサービスループを残す — そしてそのループがサイクル全体を通じてどこにも干渉しないことを確認する
分離
- 動力、溶接電流、信号は分けて通す。特に溶接電流は、並走するあらゆるものにノイズを誘導する
- プロセスメディア — エア、クーラント、接着剤、リベット供給 — は、漏れが電気芯線に向かわず外へ流れるように配置する
- 消耗品や交換頻度の高いものは、パックの外からアクセスできる位置に保つ
作る前に検証する
リーチ、サイクルタイム、ケーブル経路は、最初のブラケットを切り出す前にシミュレーションで実証しておくべきです。ロボットが初めて動く瞬間が、パッケージが収まるかどうかを初めて誰かが確認する瞬間であってはなりません。そしてルーティングは、安く変更できる時期を過ぎるまで後回しにされることが最も多い部分です。